

Гибка металлических труб - это технологический процесс, который требует не только мощного оборудования, но и глубокого понимания физики металлов. От правильного выбора метода гибки зависит не только геометрия будущей конструкции, но и ее прочность, долговечность и безопасность.
Ключевые методы гибки труб
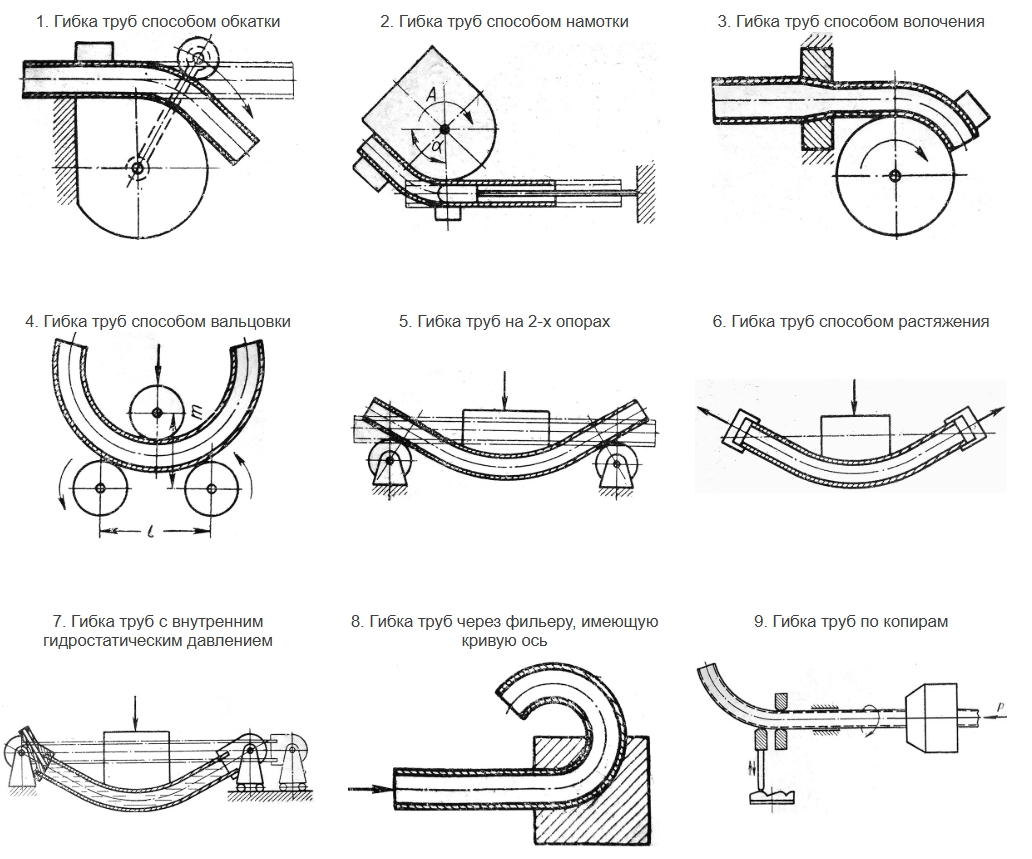
В производственной практике используется несколько основных методов гибки труб, каждый из которых имеет свои технологические особенности и области применения. Выбор метода определяется материалом трубы, ее диаметром, толщиной стенки, требуемым радиусом изгиба и объемом партии.
Ручная гибка с применением трубогибов - это наиболее доступный и распространенный способ для малых и средних объемов работ. Ручные трубогибы бывают трех основных типов: арбалетные, рычажные и пружинные. Арбалетный трубогиб работает по принципу продавливания трубы через матрицу с помощью гидравлического или механического привода. Такой инструмент позволяет получить точные изгибы под углами до 180 градусов без деформации сечения.
Гибка на станках с ЧПУ - это высокоточный метод, используемый в серийном и массовом производстве. Станки с числовым программным управлением позволяют задавать параметры изгиба с высокой точностью (до 0.1 градуса) и воспроизводить их тысячи раз без отклонений. Это особенно важно при производстве сложных пространственных конструкций, где требуется многократное повторение одинаковых углов.
Индукционная гибка - это метод, при котором труба нагревается переменным током высокой частоты до температуры пластичности (700-900°C), после чего сгибается вокруг шаблона. Такой подход позволяет гнуть трубы большого диаметра с толстыми стенками, сохраняя при этом форму сечения и структуру металла.
Горячая и холодная гибка: ключевые отличия
Деление на горячую и холодную гибку - это фундаментальная классификация, определяющая подход к обработке металла. Каждый из этих способов имеет свои преимущества и ограничения, и выбор зависит от свойств материала и требований к готовому изделию.
Холодная гибка выполняется без предварительного нагрева трубы. Она применяется для тонкостенных труб из пластичных материалов - алюминия, меди, малоуглеродистой стали. Главное преимущество этого метода - сохранение исходной микроструктуры металла и отсутствие окалины. Однако он требует больших усилий и подходит только для труб с ограниченным диаметром (обычно до 60-70 мм). Для холодной гибки важна предварительная подготовка: труба должна быть заполнена песком или специальным наполнителем, чтобы предотвратить сплющивание стенок.
Горячая гибка применяется для труб большого диаметра, толстостенных труб и материалов с низкой пластичностью - например, некоторых легированных сталей. Нагрев снижает предел текучести металла, что позволяет изгибать трубу с меньшими усилиями. Оптимальная температура зависит от марки стали: для углеродистых сталей она составляет 800-900°C, для нержавеющих - 1000-1100°C. После горячей гибки требуется термическая обработка (отпуск или нормализация) для снятия внутренних напряжений и восстановления структуры металла.
Выбор между горячей и холодной гибкой определяется не только техническими параметрами, но и экономической целесообразностью. Горячая гибка требует дополнительных затрат на нагрев и термообработку, поэтому ее применяют, когда холодный метод невозможен или приводит к браку. В то же время холодная гибка дает более высокую точность размеров и лучшее качество поверхности.
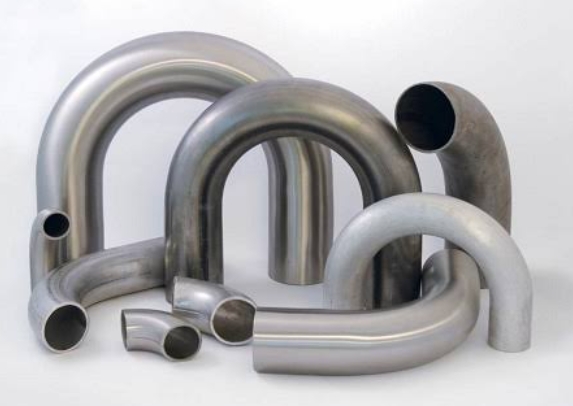
Особенности гибки профильных труб
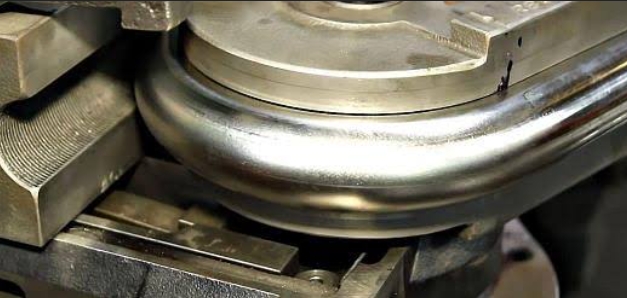
Профильные трубы (квадратные, прямоугольные, овальные) обладают специфической геометрией, которая создает дополнительные сложности при гибке. В отличие от круглых труб, у которых напряжение распределяется равномерно, у профильных труб возникают зоны концентрации напряжений в углах, что может привести к образованию трещин или гофр.
Основное правило гибки профильных труб - избегать минимальных радиусов изгиба. Для квадратных труб рекомендуется, чтобы радиус изгиба составлял не менее 4-5 внешних диаметров трубы. Для прямоугольных - не менее 6-8 размеров большей стороны. Превышение этих параметров ведет к потере устойчивости стенок и образованию складок.
Использование наполнителей критически важно для профильных труб. Чаще всего применяется сухой песок, плотно утрамбованный внутри полости - он предотвращает сплющивание и волнистость стенок. Альтернативой служат специальные полимерные вкладыши или заливка водой с последующим замораживанием. Заморозка особенно эффективна для тонкостенных профилей, так как лед плотно прилегает к стенкам и не позволяет им деформироваться.
Современные трубогибочные станки оснащаются специальными роликами и матрицами, которые имеют профиль, повторяющий сечение трубы. Это позволяет распределить давление по всей поверхности и предотвратить местные перенапряжения. Для квадратных труб часто используют метод гибки с дорном - металлическим сердечником, который вводится внутрь трубы и поддерживает стенки изнутри в процессе изгиба.
Типичные ошибки и контроль качества
Качество гибки напрямую влияет на эксплуатационные характеристики готового изделия, и контроль качества должен быть встроен в каждый этап процесса. Основные дефекты при гибке - это трещины, гофры, сплющивание сечения и изменение толщины стенки.
Ошибка №1 - несоблюдение минимального радиуса гибки. Каждый материал имеет свой предел пластичности, и попытка согнуть трубу на слишком малый радиус приводит к разрыву наружной стенки или образованию складок на внутренней. Перед началом работы необходимо рассчитать минимально допустимый радиус с учетом марки стали и толщины стенки.
Ошибка №2 - отсутствие наполнителя или использование неподходящего материала. Песок должен быть сухим и мелким (фракция менее 1 мм), иначе он не обеспечит равномерную поддержку стенок. Также нельзя использовать влажный песок - при нагреве он создает паровое давление, которое может разорвать трубу.
Ошибка №3 - неправильный выбор инструмента. Использование роликов или матриц с поврежденной рабочей поверхностью приводит к появлению задиров и царапин на трубе. Регулярная замена изношенной оснастки - обязательное условие качественной гибки. Кроме того, важно использовать смазки для снижения трения и предотвращения прилипания металла к инструменту.
Контроль качества включает несколько этапов: визуальный осмотр на наличие трещин и дефектов поверхности, измерение геометрических параметров (угол изгиба, овальность сечения), контроль толщины стенки в зоне изгиба. Для ответственных деталей применяют неразрушающие методы контроля - ультразвуковой или магнитно-порошковый. Статистический контроль отклонений позволяет выявить системные ошибки и своевременно наладить технологический процесс.
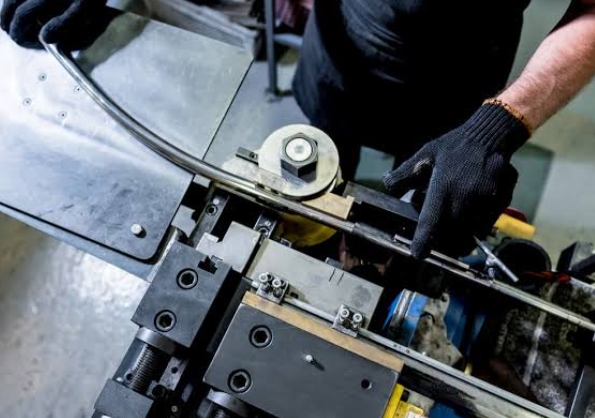
Гибка металлических труб - это высокотехнологичный процесс, сочетающий знание свойств материалов, владение современным оборудованием и строгий контроль на всех этапах. Правильный выбор метода (горячий или холодный, с дорном или без), точный расчет параметров гибки и внимание к деталям позволяют получить изделия с идеальной геометрией и сохраненными эксплуатационными свойствами. Независимо от масштаба проекта - будь то строительство теплицы или создание сложной инженерной системы - качественная гибка обеспечивает долговечность и надежность конструкции.
Каждый тип трубы требует индивидуального подхода к выбору технологии гибки.


