

Заказ листового металла точно по размеру - это не просто передача размеров менеджеру, а целая стратегия, которая может сэкономить до 20-30% бюджета и значительно ускорить производственный процесс. Неправильно указанные параметры, неучтенные припуски или ошибочный выбор технологии резки ведут к дорогостоящим переделкам и срыву сроков. В этой статье мы разберем, как правильно сформулировать заказ, какие нюансы важно учитывать и как проверить качество готовых заготовок.
Какие размеры листа необходимо указать
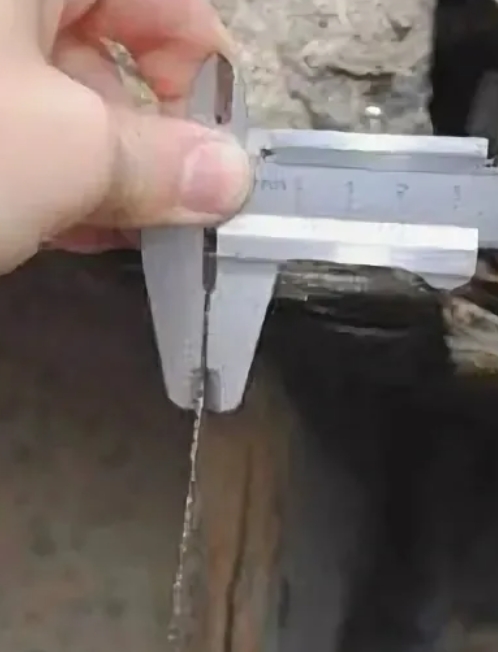
Указание размеров листового металла - это не просто длина и ширина. Для полноценного заказа необходимо определить как минимум четыре ключевых параметра: длина, ширина, толщина и марка стали. Однако на практике этого часто оказывается недостаточно. Критически важно указывать, как именно вы хотите получить заготовки - с допусками по ГОСТ или по специальным техническим условиям.
Допуски на размеры - это область, где чаще всего возникают ошибки. По умолчанию большинство поставщиков работают по ГОСТ 19903-2015, где допуски на длину и ширину листа составляют от +0 до +10 мм в зависимости от толщины и размера. Если вам нужна деталь строго 1000x1000 мм, то при стандартном допуске вы можете получить заготовку 1003x1005 мм, что может быть критично для точных узлов. В таких случаях необходимо заказывать резку по "специальному допуску" - обычно это ±0,5-1 мм.
Толщина металла - еще один параметр, требующий уточнения. По ГОСТ допускаются отклонения по толщине до ±0,3 мм для тонких листов и до ±0,6 мм для толстых. Если для вашей конструкции важна точная толщина (например, при расчете зазоров в подвижных соединениях), стоит указать не только номинал, но и допустимые пределы. Некоторые поставщики предлагают калиброванный прокат с жесткими допусками - это решает проблему, но удорожает заказ.
Кромка и фаска - детали, которые часто упускают из виду. При заказе стоит указать, нужна ли вам кромка с фаской или без. Обрезная кромка (без фаски) дешевле и подходит для большинства задач. Фаска требуется для сварных соединений с разделкой кромок - ее наличие или отсутствие должно быть согласовано с технологом. Также важно уточнить, нужна ли механическая зачистка кромок от грата после резки.
Когда достаточно рубки, а когда нужна другая обработка
Рубка листового металла - это самый простой и доступный способ раскроя. Она подходит для прямолинейной резки листов толщиной до 20-25 мм с точностью до ±0,5-1 мм. Стоимость рубки значительно ниже других методов, и она идеальна для получения прямоугольных заготовок без сложной геометрии. Если ваша деталь имеет простую форму и прямые края - рубка будет оптимальным выбором.
Однако у рубки есть серьезные ограничения. Во-первых, рубка оставляет заусенцы (грат) на нижней кромке листа, которые требуют дополнительной зачистки. Во-вторых, на месте реза возникает наклеп - поверхностное упрочнение, которое может усложнить дальнейшую обработку (сверление, гибку). В-третьих, рубка не позволяет вырезать криволинейные контуры или отверстия - для этого требуются другие технологии.
Лазерная резка рекомендуется при толщинах до 20-25 мм, когда нужна высокая точность (±0,1-0,2 мм) и чистая кромка без заусенцев. Лазер позволяет вырезать любые фигуры, включая мелкие отверстия и сложные кривые. Это оптимальный выбор для деталей с нестандартной геометрией и для тонких листов, где важна минимизация термической деформации.
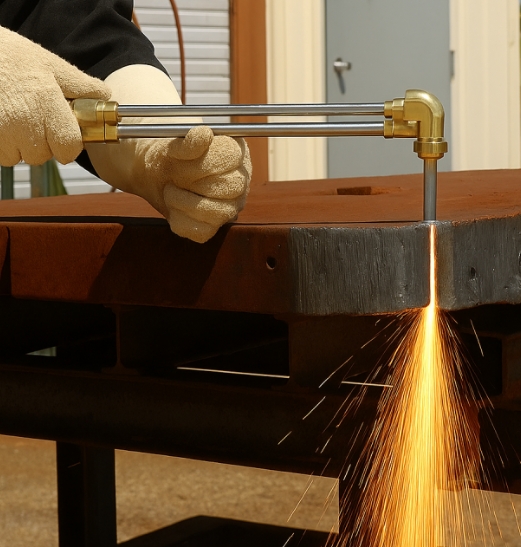
Плазменная резка - выбор для толстых листов (от 20 до 150 мм) и для материалов, которые сложно резать лазером (нержавейка, алюминий). Плазма менее точна (допуски ±0,5-1 мм), дает более широкий рез и оставляет окалину на кромках, но она значительно дешевле лазера на больших толщинах. Если точность не критична, а экономия важна - плазма станет хорошим решением.
Гидроабразивная резка - универсальный метод без термического влияния. Она подходит для любых материалов (включая титан и комбинированные пакеты) и дает точность до ±0,1 мм. Основной недостаток - высокая стоимость и невысокая производительность. Гидроабразив используют для особо точных деталей из дорогих материалов, где недопустим перегрев.
Как уменьшить отходы листового металла
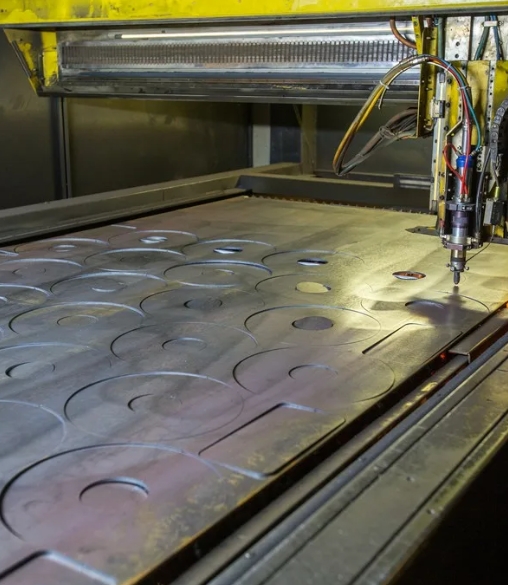
Оптимизация раскроя - это ключ к снижению отходов и экономии материала. Даже небольшое улучшение схемы раскроя может сократить расход металла на 10-15%, что в масштабах крупного проекта дает существенную экономию. Современные программы раскроя (Nest, SigmaNEST) позволяют автоматически подбирать оптимальное расположение деталей на листе с учетом минимальных зазоров.
Принцип "общего реза" - один из самых эффективных приемов. Суть его в том, что смежные детали вырезаются с общей линией реза, что позволяет сэкономить ширину пропила на каждом стыке. Для листов толщиной 10 мм экономия может составлять 2-3 мм на каждом разрезе, что для 50 деталей дает до 150 мм сэкономленной ширины листа. Этот метод требует точной координации между оператором и технологом.
Учет направления проката (волокна) - еще один важный аспект. Многие марки стали имеют анизотропные свойства, то есть прочность и пластичность отличаются вдоль и поперек направления прокатки. Если детали работают на изгиб, их длинная сторона должна быть ориентирована вдоль волокна. Оптимизация раскроя с учетом этого фактора позволяет не только экономить материал, но и увеличивать срок службы деталей.
Заказ нестандартных форматов листов часто помогает уменьшить отходы. Если стандартный лист 1500x3000 дает много обрезков при вашей схеме, возможно, стоит заказать листы другого формата, например, 2000x3000 или 1500x6000. Некоторые поставщики предлагают резку листов на нужные вам форматы перед основной обработкой - это позволяет получить оптимальную заготовку с минимальными отходами.
Как проверить заготовки после получения
Приемка заготовок - это ответственный этап, который нельзя пропускать. Даже если вы доверяете поставщику, проверка должна стать обязательной процедурой. Начинать стоит с визуального осмотра: оцените ровность кромок, отсутствие заусенцев, окалины и механических повреждений. Убедитесь, что поверхность листов соответствует заявленному классу отделки.
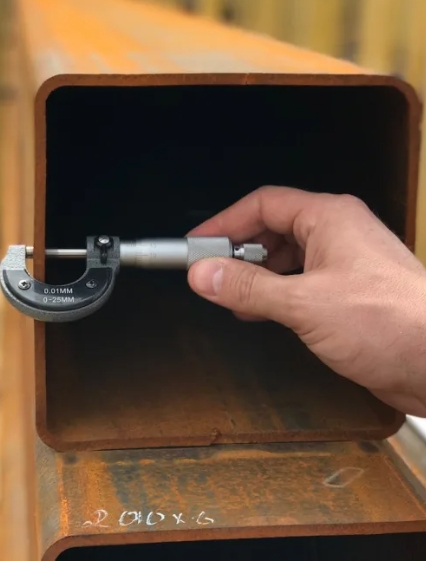
Измерение геометрических размеров - второй шаг. Рулетка и штангенциркуль помогут проверить длину, ширину и толщину заготовок. Сравните полученные размеры с указанными в заказе, учитывая согласованные допуски. Для ответственных деталей стоит проверить диагонали прямоугольников - отклонение более 1-2 мм на метр длины говорит о неправильной геометрии.
Контроль качества резки включает проверку чистоты кромок и отсутствия термических дефектов. При лазерной резке на кромке не должно быть капель металла и глубоких рисок. При плазменной резке допустима небольшая окалина, но она должна легко удаляться. Проверьте отсутствие трещин и микротрещин, особенно на деталях, которые будут подвергаться сварке или гибке.
Выборочная проверка твердости поможет убедиться, что поставлен именно тот материал, который вы заказывали. Для этого можно использовать твердомер или, в крайнем случае, сравнить поведение при сверлении с образцом известной марки. Если есть сомнения - запросите сертификаты качества, которые производитель обязан предоставить вместе с заказом.
Заказ листового металла точно по размеру - это процесс, требующий внимания на каждом этапе: от правильного указания размеров и выбора технологии резки до контроля качества готовых заготовок. Грамотный подход к формулировке заказа, учет допусков и оптимизация раскроя позволяют не только получить детали идеальной геометрии, но и значительно сократить расходы на материалы. Проверка при приемке - финальный барьер, который убережет от брака и лишних затрат на переделку. Помните: правильно оформленный заказ - это 80% успеха всего производственного цикла.


