

В строительстве и производстве металлоконструкций точность резки металла - это не просто технический параметр, а фундамент, определяющий успех всего проекта. Отклонение в несколько миллиметров может обернуться невозможностью стыковки элементов, нарушением геометрии конструкции и значительным увеличением трудозатрат. Почему же точность резки так критична и как она влияет на конечный результат?
Скорость и качество монтажа
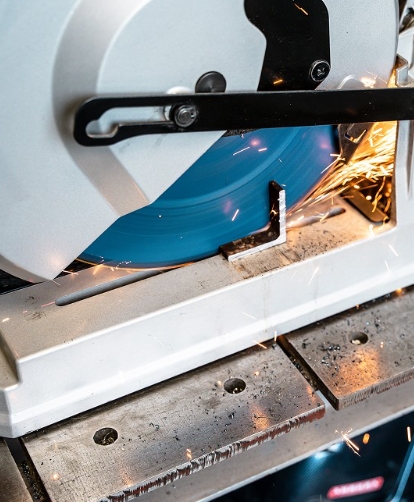
Точная резка напрямую влияет на скорость монтажных работ. Когда каждая деталь имеет идеальные размеры и правильную геометрию, сборка конструкции происходит быстро и без лишних операций. Монтажникам не приходится подгонять элементы на месте - зачищать края, рассверливать отверстия или применять дополнительные крепежи для компенсации зазоров. Это сокращает время работы в разы и позволяет завершить проект строго по графику.
Обратная ситуация - неточная резка - приводит к неожиданным задержкам. Каждая неподходящая деталь требует доработки, которая отнимает время и ресурсы. Особенно критичны такие задержки при монтаже сложных металлоконструкций, где элементы связаны между собой жесткими узлами - отклонение в одном месте ведет к цепочке ошибок.
Качество сварных швов также зависит от точности резки. При стыковке двух деталей зазор между ними должен быть минимальным - это обеспечивает провар корня шва и прочность соединения. Если зазор превышает допустимые нормы, сварщику требуется большее количество электродов и времени, чтобы заполнить промежуток. Это снижает производительность и ухудшает качество шва - увеличивается риск непроваров, пор и других дефектов.
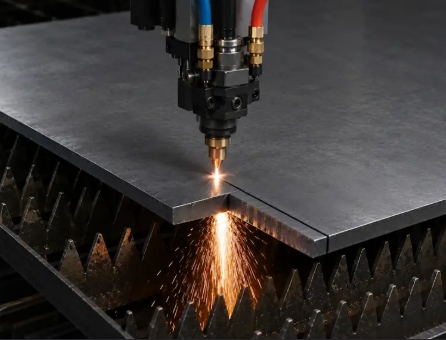
Современные технологии лазерной и плазменной резки позволяют добиться точности до 0,1 мм, что практически исключает необходимость подгонки на месте. Это особенно важно для серийного производства, где каждая секунда экономии на монтаже дает ощутимый экономический эффект.
Экономия материалов и снижение затрат
Точная резка - это прямой путь к экономии материалов. Когда каждая деталь вырезана по оптимальной схеме, расход металла минимален. Современные программы раскроя позволяют размещать детали на листе с максимальной плотностью, оставляя минимальные технологические отходы. Если же резка производится "на глаз", неизбежны лишние отходы, которые увеличивают общую стоимость проекта.
Минимизация брака - еще один аспект экономии. При неточной резке часть деталей может оказаться за пределами допустимых отклонений и подлежит переделке. Это двойной расход материала: испорченная заготовка отправляется в утиль, а на ее место требуется новая. В масштабах крупного производства это может означать дополнительные затраты на закупку стали.
Снижение трудозатрат напрямую связано с точностью резки. Меньше времени на подгонку и исправление дефектов - меньше оплачиваемых часов монтажников. В некоторых проектах разница между точной и неточной резкой может составлять до 30-40% от общего бюджета на монтажные работы. Это особенно заметно при возведении больших объектов с тысячами элементов - мостов, промышленных цехов, стадионов.
Долговечность конструкции зависит от точности изготовления. Детали с идеальными размерами не испытывают дополнительных напряжений при сборке. Напротив, принудительная стяжка или распорка элементов с отклонениями создает внутренние напряжения, которые в процессе эксплуатации могут привести к возникновению трещин и разрушению узлов.
Влияние на прочность и безопасность
Безопасность металлоконструкций - это главный аргумент в пользу точной резки. Любое отклонение от проектных размеров меняет расчетную нагрузку на отдельные элементы. В результате слабые звенья могут не выдержать эксплуатационных нагрузок, особенно в экстремальных условиях - при ураганном ветре, землетрясении или высокой снеговой нагрузке.
Термическое влияние при резке тоже необходимо контролировать. При использовании плазменной или газовой резки в зоне реза образуется термически влияемая зона (ТВЗ), где структура металла изменяется. Если режим резки выбран неправильно или обработка ведется неточно, глубина ТВЗ может быть слишком большой, что снижает прочность в критических сечениях. Современные методы лазерной резки минимизируют термическое воздействие, сохраняя исходные свойства материала.
Сертификация и соответствие нормативам также требуют точности. Большинство проектов разрабатываются с привязкой к строительным нормам, где жестко регламентированы допуски на размеры деталей. Если фактические отклонения превышают допустимые, конструкция может не пройти приемочные испытания или не получить разрешение на эксплуатацию. Это особенно актуально для ответственных объектов - атомных станций, гидротехнических сооружений и небоскребов.
Правильно выбранная технология резки с нужным допуском обеспечивает не только прочность, но и эстетичный внешний вид: чистые ровные края без грата и окалины требуют меньше дополнительной обработки и выглядят профессионально.
Выбор технологии резки под конкретную задачу
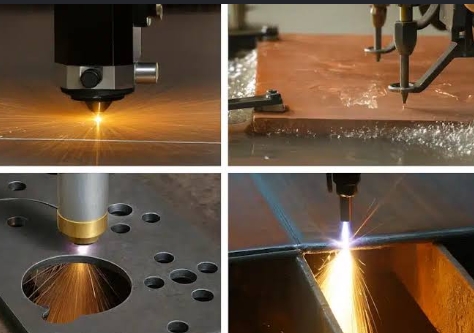
Каждая технология резки имеет свои показатели точности, и выбор зависит от конкретной задачи. Лазерная резка обеспечивает максимальную точность до 0,05 мм при минимальной термической деформации. Этот метод идеален для тонких листов (до 20 мм) и деталей сложной формы. Плазменная резка уступает по точности (до 0,5 мм), но эффективна на толщинах от 10 до 150 мм, особенно при работе с нержавеющей сталью и алюминием. Гидроабразивная резка - это холодный метод без термического влияния, позволяющий резать практически любые материалы, включая титан и комбинированные пакеты.
При выборе технологии важно учитывать не только требуемую точность, но и экономическую эффективность. Для толстостенных конструкций с минимальным количеством сложных контуров часто достаточно плазменной резки, которая значительно дешевле лазерной. В то же время для серийного производства тонких деталей с высокими требованиями к качеству края безраздельно господствует лазер.
Стоимость брака при неточной резке - это не только стоимость испорченного металла. Сюда входят затраты на дополнительную обработку, сварку, контроль и утилизацию. По оценкам специалистов, до 25% всех затрат на металлообработку могут приходиться на исправление дефектов, связанных с неточной резкой. Инвестиции в современное оборудование с высокими показателями точности окупаются за счет снижения этого процента.
Долгосрочное сотрудничество с поставщиками услуг резки требует четких технических условий и согласованных допусков. Заказчик должен понимать, какую точность реально обеспечивает выбранная технология, и закладывать эти параметры в проект. А исполнитель - строго соблюдать технологические регламенты и проводить регулярный контроль качества готовой продукции.
Точность резки металла - это не просто техническая характеристика, а системный фактор, определяющий эффективность, безопасность и рентабельность всего строительного проекта. От нее зависит скорость монтажа, расход материалов, качество сварных швов и долговечность конструкции. Поэтому при выборе поставщика услуг резки стоит обращать внимание не только на расценки, но и на используемое оборудование, квалификацию персонала и наличие системы контроля качества. Экономия на точности резки часто оборачивается гораздо большими затратами на этапе монтажа и эксплуатации. В долгосрочной перспективе выгоднее один раз вложиться в качество, чем многократно исправлять последствия неточных решений.
Современное оборудование позволяет достичь высокой точности при минимальных допусках.


