

Резка металла - это основа любого производства, будь то машиностроение, строительство или ремонтные мастерские. Два наиболее распространенных способа резки - абразивная (отрезными кругами) и ленточнопильная - часто противопоставляются друг другу, и выбор между ними может стать решающим для производительности и качества продукции. Однако слепо выбирать "то, что дешевле" - неверная стратегия. Нужно понимать физику процессов, их сильные и слабые стороны, и то, как каждый метод влияет на структуру металла. Абразивная резка - это высокоскоростной "огненный" способ, где материал срезается за счет трения и высоких температур. Ленточная пила, напротив, - это механический метод с непрерывным холодным резанием. Сегодня мы разложим по полочкам все различия, чтобы вы могли принять взвешенное решение, какой метод подходит именно для ваших задач.
Скорость выполнения работ
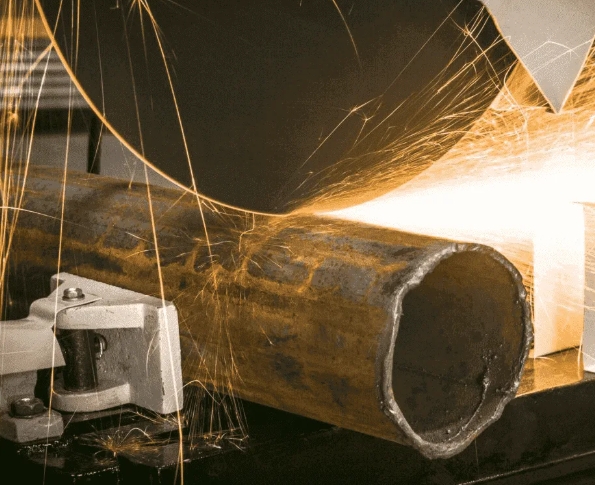
Скорость - это, пожалуй, первое, на что обращают внимание при выборе оборудования. Абразивная резка обладает высокой линейной скоростью: диск диаметром 350-400 мм вращается с частотой до 6000 об/мин, что дает режущую скорость около 80 м/с. Это позволяет перерезать пруток диаметром 50 мм за 5-8 секунд. Для мелкосерийного производства и разовых работ это выглядит очень привлекательно. Однако здесь важно учесть, что скорость реза сильно зависит от износа диска: по мере истирания диаметр уменьшается, падает и скорость, и качество реза. Кроме того, каждый рез требует времени на замену диска (каждые 50-100 резов), что может свести на нет начальный выигрыш во времени.
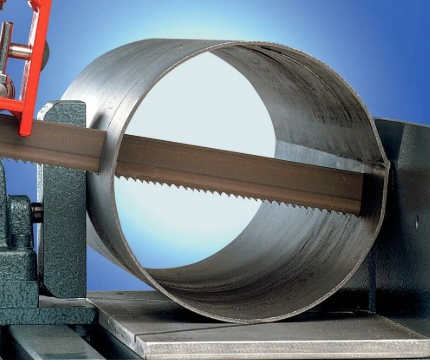
Ленточная пила работает гораздо медленнее: скорость полотна обычно составляет 20-60 м/мин, и резка прутка 50 мм может занять 30-60 секунд. Казалось бы, абразив быстрее. Но если рассматривать общее время цикла, включая подготовку, зажим, резку и снятие детали, разница сокращается до 30-40%. А для резки пакетов из нескольких прутков или труб одновременно ленточная пила выигрывает, так как позволяет вести резку нескольких заготовок за один проход. К тому же, ленточная пила может работать в автоматическом режиме с подачей материала, обеспечивая производительность до 100-150 резов в час на материалах среднего диаметра. Для абразивной резки автоматизация значительно сложнее из-за быстрого износа диска и необходимости постоянной замены.
Точность и качество кромки
Если для вас важен чистый рез без дополнительной обработки, то абразивная резка проигрывает. При резке абразивным кругом температура в зоне реза может достигать 800-1000°C, что приводит к образованию окалины, грата и зоны термического влияния (ЗТВ) глубиной 0,5-1,5 мм. Металл на кромке становится более хрупким, микротвердость повышается, что может стать причиной снижения усталостной прочности детали, особенно если она будет работать на изгиб или кручение. Кроме того, абразивная резка дает шероховатость поверхности Ra 6-12 мкм, и на кромке часто остаются заусенцы, которые требуют зачистки.
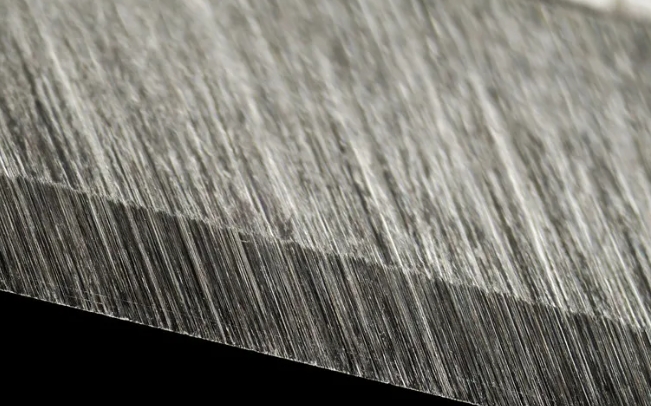
Ленточная пила дает значительно лучшее качество. Так как резка холодная, ЗТВ отсутствует, структура металла не меняется. Шероховатость кромки составляет Ra 1,5-3 мкм, что часто позволяет использовать детали без дополнительной фрезеровки. Торцевое биение не превышает 0,05-0,1 мм на 100 мм диаметра, что гарантирует параллельность резов. Для прецизионных деталей, где критичны геометрия и отсутствие внутренних напряжений, ленточная пила - практически безальтернативное решение. Однако стоит помнить: качество реза ленточной пилы сильно зависит от состояния полотна и правильного выбора шага зубьев. Затупившееся полотно дает вибрацию и наросты на кромке. Поэтому регулярная замена и заточка полотен обязательны.
Для каких металлов подходит каждый способ
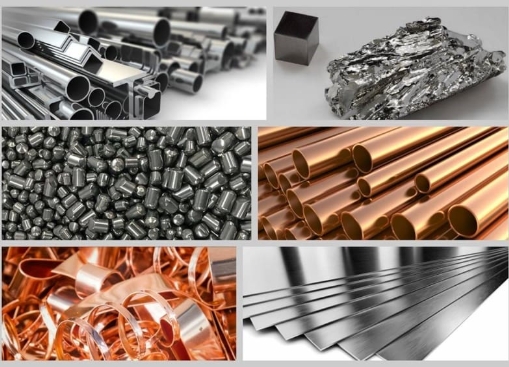
Абразивная резка универсальна по материалам: она режет и черные, и цветные металлы, а также композиты, бетон, керамику. Однако для разных материалов нужны разные типы кругов: для стали - карбид кремния, для алюминия - более мягкие и пористые круги, чтобы избежать засаливания. Абразив режет даже закаленные стали и твердые сплавы, где зубья пилы могут быстро затупиться. Однако из-за высокой температуры есть риск изменения свойств термочувствительных материалов, например, инструментальных сталей, где структура может отпуститься.
Ленточная пила хорошо работает с углеродистыми сталями, низколегированными сталями, алюминием, медью, латунью, а также с нержавеющими сталями при использовании правильного полотна (биметалл или карбид). Для твердых и высокопрочных сталей (более 45 HRC) ленточная пила малоэффективна - стойкость зубьев резко падает. Для таких материалов используют либо абразив, либо проволочно-вырезные станки. Для труб и тонкостенных профилей ленточная пила предпочтительнее, так как абразив часто дает сильный заусенец и деформацию кромки. В целом, если ваш парк материалов разнороден и включает закалки - абразив универсальнее. Если основная номенклатура - сортовой прокат и трубы из конструкционной стали, ленточная пила даст лучшее соотношение качества и производительности.
Как выбрать правильную технологию
Выбор между абразивом и ленточной пилой - это вопрос не только вкуса, но и экономики с технологической цепочкой. Сформулируем четкие критерии. Абразивную резку выбирайте, если: у вас разовые или мелкосерийные заказы с нерегулярной номенклатурой; вы режете твердые материалы (закаленные стали, чугуны, керамику); вам важна мобильность и низкий порог входа (малый вес, цена станка); допустима последующая зачистка кромок.
Ленточную пилу выбирайте, если: вы работаете на потоке (серия от 20-30 деталей в день); вам нужна высокая точность (допуски ±0,2 мм) и чистая кромка без термических дефектов; вы режете тонкостенные трубы и профили, где важна геометрия; у вас есть возможность обслуживать сложное оборудование и регулярно менять полотна. Также учитывайте стоимость реза: абразивный диск стоит дешевле одного полотна, но диски расходуются быстрее и чаще требуют замены. На длинной дистанции, при больших объемах (более 100 резов в смену), ленточная пила становится экономичнее за счет меньшего расхода расходников и более высокой точности, снижающей процент брака. В итоге, правильный ответ - "смотрите по задачам". Для мастерской по ремонту автомобилей - абразив. Для цеха по производству металлоконструкций - ленточная пила. Для завода с номенклатурой 1000 позиций - может быть, и то, и другое, с разделением по классам материалов.
Подводя итог, можно сказать, что абразивная резка и ленточная пила - это две дополняющие друг друга технологии, а не конкурирующие. Абразив быстр, прост и универсален, но создает термические дефекты и расходует диски. Ленточная пила дает чистоту, точность и экономию на больших объемах, но требует стабильного материала и регулярного обслуживания. Для многих предприятий оптимальным решением становится наличие обоих типов оборудования: абразив - для черновой резки твердых и крупных заготовок, ленточная пила - для чистовой и серийной обработки. При выборе ориентируйтесь на два параметра - требуемое качество кромки и годовой объем резки. Если объем превышает 500 погонных метров в месяц, ленточная пила окупается за счет снижения затрат на расходники и сокращения брака. Если объем меньше, а номенклатура разнородна - абразивный станок будет более гибким и экономичным. И главное - не забывайте про безопасность: оба метода требуют ограждений, защитных экранов и правильной вентиляции, особенно при работе с абразивом, дающим мелкую металлическую пыль.


