

Гибка труб - это технологический процесс, который превращает прямой прокат в криволинейные конструкции, будь то изящные перила, арочные навесы или каркасы теплиц. На первый взгляд может показаться, что согнуть трубу просто: нужно только приложить усилие. Однако на практике этот процесс - тонкая инженерная задача, где важно учесть свойства материала, радиус изгиба, толщину стенки и способ деформации. Неправильно выбранный режим гибки приводит к браку в виде гофр, трещин и сплющивания сечения. В то же время грамотно выполненная гибка открывает безграничные возможности для дизайна и функциональности металлоконструкций. В этой статье мы разберем, какие трубы поддаются гибке, где эта технология незаменима, как избежать типичных ошибок и почему автоматизированное оборудование в разы эффективнее ручных методов. Погрузимся в практические аспекты, которые помогут принимать верные решения при создании гнутых деталей из профильных и круглых труб.
Какие трубы можно гнуть
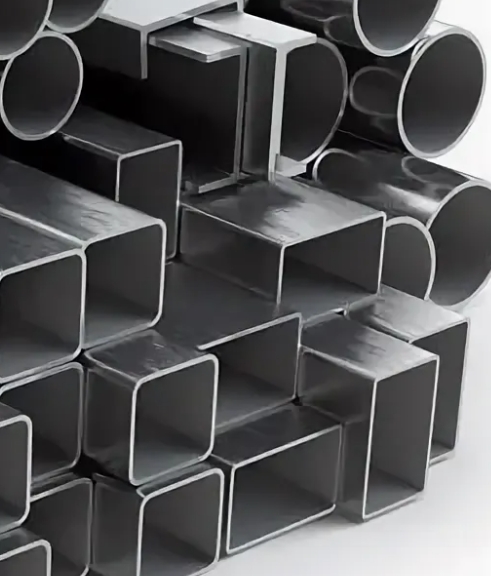
Не все трубы одинаково хорошо поддаются гибке. Решающую роль играют диаметр, толщина стенки и материал. Наиболее пластичны и легко гнутся трубы из низкоуглеродистой стали (Ст2, Ст3) и некоторых марок нержавейки. Чем выше содержание углерода или легирующих элементов (хром, марганец), тем труднее труба деформируется без разрушения. Для толстостенных труб (соотношение диаметра к толщине менее 20) гибка возможна практически под любым углом, но с большим радиусом. Для тонкостенных (соотношение более 30) радиус гибки должен быть минимум в 3-4 раза больше внешнего диаметра, чтобы избежать складок.
Профильные трубы (квадратные, прямоугольные) гнуть сложнее из-за наличия плоских граней. При изгибе наружная грань растягивается и может истончаться, а внутренняя - сжиматься и образовывать гофр. Минимальный радиус гибки для профильной трубы обычно составляет 4-6 размеров сечения. Например, для трубы 40х40 мм минимальный радиус будет 160-240 мм. Есть важное исключение: трубы с толстой стенкой (от 4 мм) можно гнуть с меньшим радиусом, так как они обладают большей жесткостью сечения. Алюминиевые и медные трубы гнутся легче стальных, но требуют более частой калибровки инструмента из-за мягкости. Нержавеющие трубы, особенно аустенитного класса, хорошо гнутся, но склонны к образованию наклепа, поэтому требуют промежуточного отпуска, если гибка выполняется в несколько этапов.
Производство навесов и теплиц
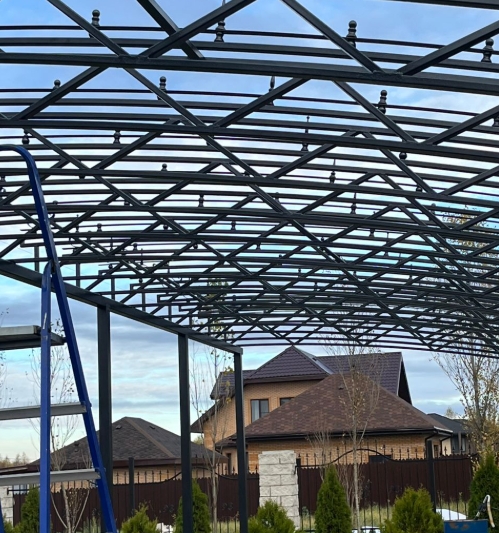
Гнутые трубы - это основа современного строительства легких металлоконструкций. Навесы над автомобилями, крыльцами, бассейнами и торговыми площадками часто выполняются арочной формы. Арочная конструкция не только эстетична, но и функциональна: она лучше отводит воду и снег, противостоит ветровым нагрузкам и позволяет перекрывать большие пролеты без промежуточных опор. В процессе производства дуги для навеса из профильной трубы используются гидравлические трубогибы, которые формируют плавный радиус по всей длине заготовки. Ключевая задача - выдержать постоянный радиус без пережатия или провисания, особенно на длинных пролетах (более 6 метров). Для этого применяют дорны - внутренние оправки, поддерживающие трубу изнутри.
Тепличные конструкции - еще одна огромная ниша для гнутых труб. Здесь используют трубы малого диаметра (20-25 мм) с тонкой стенкой (1,5-2 мм). Каркас теплицы состоит из множества дуг, соединенных продольными связями. Благодаря гибке достигается идеальная геометрия парника, обеспечивающая равномерное освещение и стекание конденсата. Для теплиц часто применяют оцинкованные трубы, которые не только гнутся, но и не требуют дополнительной покраски. Важный нюанс: при гибке оцинкованной трубы важно не повредить цинковое покрытие, поэтому используют вальцовочные станки с мягкими роликами и без резких перегибов. В последнее время набирают популярность комбинированные навесы, где используются гнутые трубы разных сечений: круглые стойки и профильные фермы, что позволяет снизить металлоемкость до 20% по сравнению с полностью сварными конструкциями.
Как избежать деформации трубы
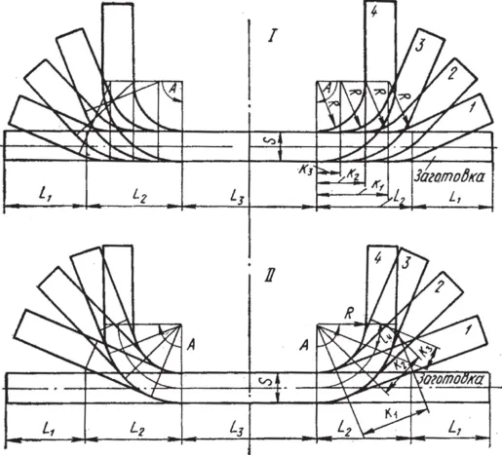
Деформация - главный враг качественной гибки. Есть три типичных вида брака: гофр (волнистость на внутреннем радиусе), сплющивание (овальность сечения) и трещины на наружной стенке. Чтобы избежать этих проблем, необходимо соблюдать несколько правил. Во-первых, правильно подбирать радиус гибки: он должен быть не менее 2,5 диаметра трубы для круглой и не менее 4-5 сечений для профильной. Во-вторых, использовать наполнители (песок, соль, или специальные полимерные вставки) для предотвращения гофрообразования. Наполнитель заполняет полость трубы и создает противодавление, не давая стенкам схлопываться.
Третий способ - применение гибочных оправок (дорнов). Дорн вводится внутрь трубы в зону изгиба и поддерживает ее изнутри, предотвращая сплющивание. Для профильных труб используют оправки с шариковым механизмом, которые повторяют форму внутреннего канала. Четвертое правило - нагрев зоны гибки. Для труб из трудноизгибаемых сталей (высокоуглеродистых, некоторых нержавеющих) локальный нагрев до 300-500°C значительно повышает пластичность и снижает риск трещин. Однако нагрев не должен быть слишком интенсивным, чтобы избежать обезуглероживания поверхности. Пятый аспект - скорость гибки. Медленная гибка (со скоростью 2-5 мм/с) дает более стабильный результат, так как материал успевает адаптироваться к деформации. Высокая скорость, напротив, ведет к динамическим перегрузкам и браку. Для труб большого диаметра (свыше 100 мм) гибку часто выполняют в несколько проходов с промежуточным отпуском, чтобы снять внутренние напряжения.
Почему трубогиб лучше ручной гибки
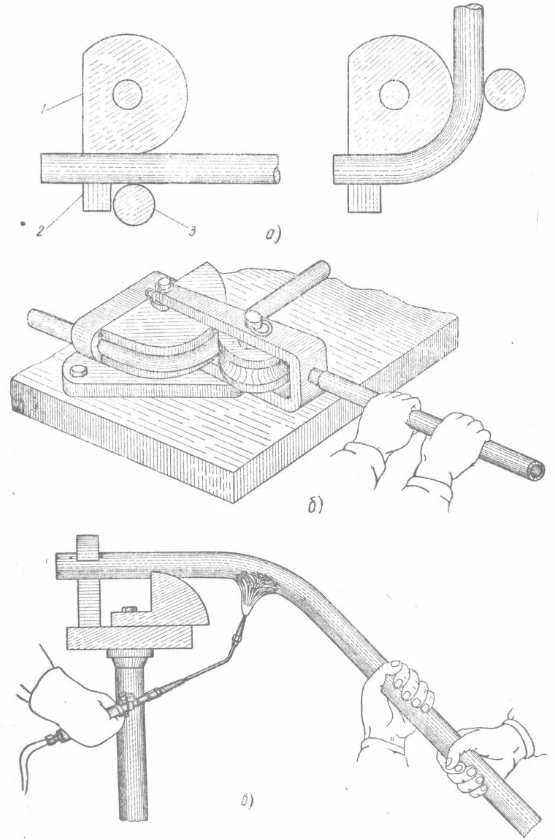
На многих небольших мастерских до сих пор используют ручные методы гибки труб - с помощью рычагов, балок или даже просто путем приваривания трубы к рычагу и ее "переламывания". Однако такой подход дает крайне низкое качество и опасен для оператора. Трубогибочный станок (механический, гидравлический или электрический) обеспечивает несколько ключевых преимуществ. Во-первых, точность и повторяемость: станок изгибает трубу по заданному радиусу с допуском ±0,5 градуса, что невозможно при ручной работе. Во-вторых, равномерность нагрузки: гибка происходит по всему периметру сечения, а не только в одной точке, что исключает сплющивание и гофры.
Третье преимущество - экономия времени и ресурсов. Ручная гибка одной трубы диаметром 50 мм с толщиной стенки 2 мм может занять 10-15 минут и требует физических усилий двух человек. Трубогиб выполняет ту же операцию за 30 секунд с одного касания кнопки. Это снижает себестоимость изделия в 5-10 раз. Четвертое - безопасность. Ручная гибка часто сопровождается резкими рывками, что может привести к травмам спины, рук, а также к разлету оторвавшихся кусков трубы. Станок ограждает оператора от опасной зоны и управляется с пульта, а аварийная остановка происходит автоматически при перегрузке. И наконец, современные ЧПУ-трубогибы позволяют создавать детали со сложной пространственной геометрией - с гибкой в разных плоскостях, что для ручного метода вообще недостижимо. Таким образом, даже для малых серий (от 10 штук) инвестиция в трубогиб окупается за счет снижения брака и повышения производительности.
Гибка труб - это технология, без которой невозможно представить современное производство металлоконструкций, архитектурных форм и инженерных коммуникаций. Она позволяет создавать прочные, легкие и эстетичные изделия из стальных, алюминиевых и медных труб. От небольших дуг для теплиц до масштабных арок для покрытия общественных пространств - каждая задача требует своего подхода к выбору оборудования, режимов гибки и контроля качества. Главное, что нужно запомнить: успех гибки зависит от трех факторов - правильного выбора трубы, адекватного радиуса и использования профессионального инструмента. Не пытайтесь сэкономить на этапе гибки, используя "дедовские" методы. Современные трубогибы - это инвестиция не только в качество, но и в безопасность, скорость и снижение производственных затрат. Если вы проектируете навес, теплицу, лестницу или ограждение, закладывайте в смету гибку на специализированном оборудовании. Это окупится долговечностью конструкции и безупречным внешним видом. В конечном счете, правильно согнутая труба - это не просто деталь, это основа надежности всей конструкции.


