

Качественный сварной шов начинается задолго до того, как электрод коснется металла. Большинство дефектов сварки - от пор и трещин до геометрических искажений конструкции - закладываются на этапе подготовки заготовок. Профессиональный подход к предварительной обработке металла может снизить процент брака в разы и ускорить процесс сборки. Правильно организованная подготовка включает несколько ключевых операций, каждая из которых решает свою задачу. В этой статье мы рассмотрим пять основных этапов, которые превращают рядовой металлопрокат в идеальный материал для сварки, обеспечивая точность, прочность и долговечность будущего соединения.
Резка в размер: где начинается точность
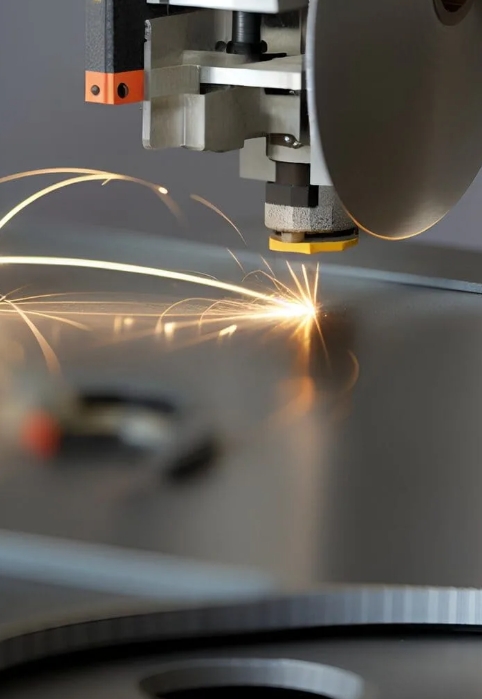
Первая и самая очевидная операция - резка заготовок по заданным размерам. Однако здесь кроется больше нюансов, чем кажется. Недостаточно просто отрезать кусок металла нужной длины. Важно учитывать припуск на последующую обработку, тепловое расширение при сварке и способ фиксации деталей в сборочном приспособлении. Для прямолинейной резки чаще всего используют гильотинные ножницы или дисковые пилы - это дает чистый рез без деформации кромок. Для фигурных деталей применяют лазерную или плазменную резку, которые обеспечивают высокую точность контура. Ответственный исполнитель всегда контролирует перпендикулярность реза и отсутствие заусенцев, которые могут помешать плотному прилеганию деталей. Особое внимание уделяют маркировке: каждая заготовка должна иметь идентификатор, позволяющий отследить ее принадлежность к конкретному узлу. Это упрощает сборку и исключает путаницу, особенно при работе с большим количеством однотипных деталей.
Резка под углом: геометрия будущего шва
Резка под углом - это операция, которая напрямую влияет на форму и качество сварного шва. Для стыковых соединений часто требуется разделка кромок - снятие фаски под определенным углом, чтобы обеспечить доступ электрода в корень шва и полное проплавление. Угол скоса может варьироваться от 15 до 60 градусов в зависимости от толщины металла и типа сварки. Для тавровых и угловых соединений точность угла реза определяет плотность прилегания полок и стенок, что критично для распределения нагрузки в конструкции. Современные станки с ЧПУ позволяют выполнять резку с переменным углом, создавая сложные профили для ответственных узлов. При этом важно помнить о чистоте обработанной поверхности - наклонный рез не должен иметь ступенек или неровностей, которые создадут концентраторы напряжений. В некоторых случаях после угловой резки требуется дополнительное фрезерование или шлифовка для достижения требуемой шероховатости.
Рихтовка металла: возвращаем геометрию
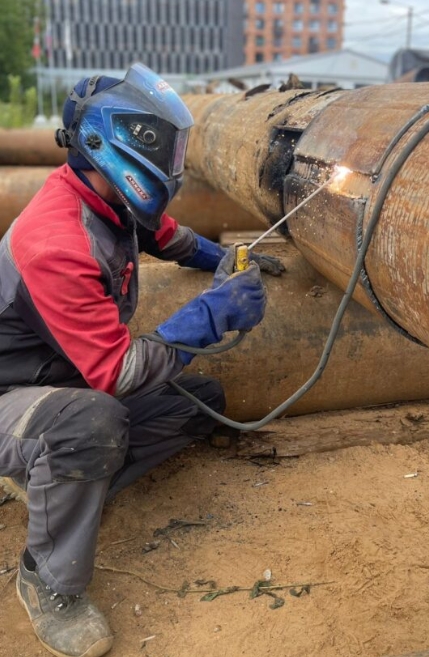
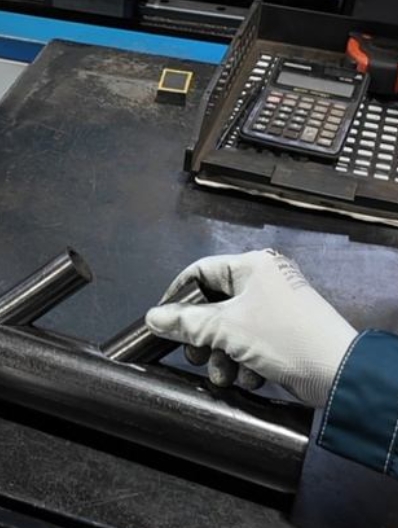
Даже после точной резки заготовка может оказаться непригодной для сварки из-за деформации. Термические напряжения, возникшие при резке, неправильное хранение или транспортировка могут привести к короблению, изгибу или скручиванию детали. Рихтовка возвращает материалу плоскостность и правильную геометрию. Для листового металла используют валковые правильные машины, которые проходят по всей поверхности, устраняя волнистость. Для профилей и труб применяют гидравлические прессы или специализированные правильные станы. Важный момент: рихтовка должна проводиться без перенаклепа, то есть без чрезмерного упрочнения металла, которое может снизить его пластичность и вызвать трещины при последующей сварке. Для тонкостенных деталей иногда используют термическую правку - локальный нагрев проблемных зон с последующим медленным охлаждением, что снимает остаточные напряжения без механического воздействия.
Подготовка комплекта заготовок: системный подход
Заключительный этап подготовки - комплектация. Это не просто упаковка деталей, а логистическая операция, обеспечивающая правильную последовательность сборки. В комплект должны входить все элементы конструкции в нужном количестве, с уже выполненными всеми предыдущими операциями: резкой в размер, резкой под углом и рихтовкой. При комплектации проверяют соответствие каждой детали чертежу, наличие маркировки и отсутствие механических повреждений. Особое внимание уделяют подготовке кромок под сварку - они должны быть очищены от масла, ржавчины и окалины, что обеспечивает хорошую свариваемость. В некоторых случаях на этом этапе выполняют прихватку - временное соединение деталей для фиксации их положения перед основной сваркой. Комплектация также предусматривает упаковку, защищающую детали от загрязнений и коррозии во время хранения или транспортировки. Правильно укомплектованный набор заготовок позволяет сварщику сосредоточиться на качестве шва, не отвлекаясь на подгонку и исправление дефектов.
Совет
При заказе услуг по подготовке металла всегда запрашивайте протоколы контроля. Это подтвердит, что все операции выполнены с заданной точностью.
Рекомендация
Для особо ответственных конструкций имеет смысл заказать пробную сборку узла из подготовленных заготовок до начала серийной сварки.
Подготовка металла к сварке - это системная работа, состоящая из нескольких обязательных операций, каждая из которых добавляет конструкции точность и надежность. Резка в размер, резка под углом, рихтовка и комплектация - это не просто отдельные услуги, а взаимосвязанные этапы единого технологического процесса. Их качественное выполнение гарантирует, что сварщик получит идеально подогнанные детали, а готовое изделие будет отвечать проектным требованиям по прочности и долговечности. Инвестируя время и ресурсы в эту предварительную обработку, вы закладываете фундамент безаварийной эксплуатации будущей металлоконструкции. А передача этих операций профессионалам со специализированным оборудованием не только экономит ваши площади и время, но и обеспечивает стабильно высокий результат на каждой партии.


