

Пресс-ножницы для металла - это оборудование, которое часто называют "золотой серединой" между ручным инструментом и промышленными станками для плазменной или лазерной резки. В отличие от абразивных отрезных машин, пресс-ножницы не расходуют расходные материалы в виде дисков и не создают зоны термического влияния. Они работают по принципу холодной деформации, раскалывая металл по заданной линии за счет высокого давления, создаваемого гидравликой или механикой. Такой подход позволяет получать чистый рез без грата и окалины. Однако, как и любое оборудование, они имеют четкий спектр возможностей и ряд ограничений, которые важно учитывать при выборе для производственных задач.
Какие материалы можно рубить
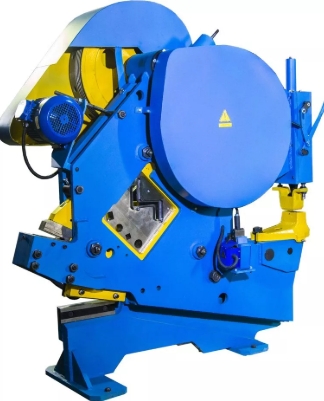
Спектр материалов, которые можно обрабатывать на пресс-ножницах, достаточно широк, но подчиняется строгой закономерности: чем выше предел прочности материала, тем меньше допустимая толщина. Для обычной углеродистой стали марки Ст3 или 09Г2С стандартные гидравлические ножницы с усилием 63-100 тонн способны резать лист толщиной до 12-16 мм и пруток диаметром до 40 мм. При этом рез получается чистым с минимальными отклонениями от перпендикулярности - не более 0,5 мм на каждые 10 мм толщины.
Цветные металлы и сплавы ведут себя иначе. Алюминий и его сплавы (АМг, Д16) благодаря своей пластичности режутся легче, но требуют особой геометрии ножей с увеличенным задним углом, иначе металл налипает на режущие кромки. Медь и латунь занимают промежуточное положение: они прочнее алюминия, но мягче конструкционной стали. Отличный выбор, но износ инструмента происходит на 40% быстрее. Что касается нержавеющих сталей (AISI 304, 316), то здесь ключевой фактор - наклеп. При резке аустенитных сталей происходит интенсивное упрочнение в зоне сдвига, поэтому толщина листа для таких материалов должна быть на 25-30% меньше, чем для обычной стали. Производители обычно указывают в паспорте оборудования две шкалы: для стали с пределом прочности 400 МПа и для стали с пределом прочности 600 МПа.
Углеродистая сталь (Ст3) - оптимальная
Нержавеющая сталь (AISI 304)
Алюминий и его сплавы
Высокопрочные стали (≥ 600 МПа)
Максимальные размеры заготовок
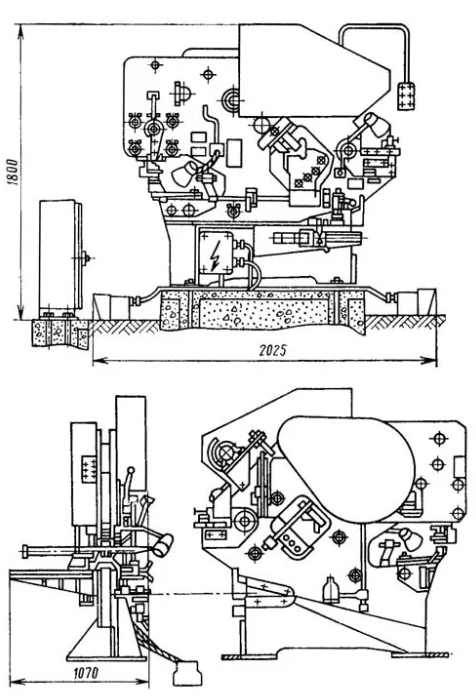
Габаритные ограничения пресс-ножниц определяются двумя ключевыми параметрами: длиной режущей кромки и величиной раскрытия зева. Длина резки (ширина листа, которую способен перерубить станок за один проход) варьируется от 1000 до 6000 мм в зависимости от модели. Наиболее востребованы в промышленности установки с длиной ножа 2000-2500 мм - они позволяют рубить стандартные листы шириной 1,5-2 метра без перестановки заготовки. При этом важно понимать, что ресурс ножей обратно пропорционален длине: чем длиннее нож, тем быстрее он изнашивается по центру, где нагрузка максимальна.
Второй параметр - это глубина зева, то есть максимальное расстояние от края листа до линии реза. В большинстве моделей этот показатель составляет 300-500 мм, что позволяет резать как краевые участки, так и делать вырезы в середине листа (например, для оконных проемов или технологических отверстий). Но есть и важное ограничение: при работе с толстыми материалами (более 10 мм) глубина зева уменьшается из-за необходимости использовать более мощные верхние ножи, которые имеют увеличенную высоту. Также следует учитывать, что допустимая ширина полосы при отрезке от края листа ограничена: если отрезаемая полоса уже 30 мм, может произойти деформация из-за недостаточного прижима. Профессионалы рекомендуют оставлять минимальную ширину отрезаемой полосы не менее 50 мм для сталей толщиной до 8 мм.
Где применяется такая обработка
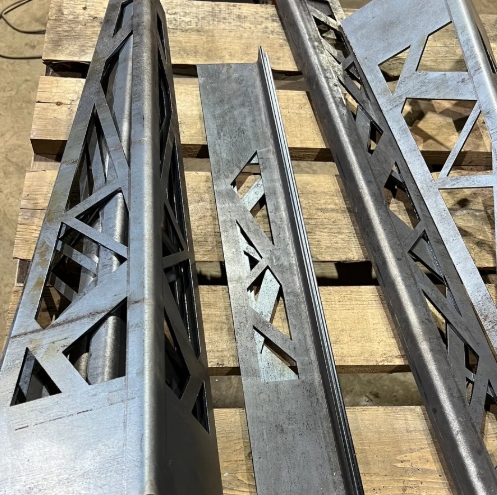
Пресс-ножницы заняли свою нишу в тех областях, где производительность и чистота реза важнее сложной геометрии. Это заготовительное производство на металлобазах и складских терминалах: резка листа на мерные заготовки для последующей гибки, сварки или штамповки. Здесь станки работают в три смены, обеспечивая скорость до 40 резов в минуту, что недостижимо ни для плазмы, ни для лазера. Второе популярное применение - строительство металлоконструкций, где требуется массовая нарезка уголков, швеллеров и арматуры для каркасов зданий.
Особое место занимает автомобильная промышленность и производство бытовой техники. Здесь пресс-ножницы используют для раскроя рулонной стали перед штамповкой кузовных деталей. Точность резки ±0,2 мм позволяет экономить материал и исключать операцию фрезеровки кромок. Кроме того, оборудование активно применяется в утилизации металлолома - мощные гидравлические ножницы способны перерубать автомобильные рамы, рельсы и толстые канаты, превращая крупногабаритный лом в удобные для переплавки куски. Важно отметить, что для каждой из этих задач подбирается свой класс оборудования: легкие ножницы (до 40 тонн) для тонколистового металла, средние (до 100 тонн) для универсальных работ и тяжелые (свыше 150 тонн) для резки толстомерного проката и лома.
Преимущества перед ручной резкой
Сравнение пресс-ножниц с ручным инструментом (болгарка, ножовка, гидравлические кусачки) выявляет принципиальные различия, которые часто перевешивают разницу в стоимости оборудования. Первое и главное - это производительность. Резка болгаркой листа толщиной 8 мм на полосы шириной 200 мм займет около 5-7 минут с учетом замены диска и зачистки грата. Пресс-ножницы выполнят ту же работу за 30 секунд, включая время на подачу листа. В масштабах производства эта разница дает прирост в 10-15 раз.
Второе преимущество - отсутствие термического воздействия. При резке абразивным кругом металл в зоне реза нагревается до 800-1000°C, что меняет структуру стали, создает зону отпуска и микротрещины. Для конструкционных сталей это критично: снижается усталостная прочность, и деталь может разрушиться в процессе эксплуатации именно по границе реза. Пресс-ножницы дают холодный срез без изменения твердости. Третье - экономия материала. Ширина реза у болгарки составляет 2,5-3 мм (потери на диск), у ножниц - практически 0 мм. На больших объемах это дает экономию металла до 5-7%. И наконец, безопасность: ручная резка - это высокий риск травматизма из-за разрушения абразивных кругов, тогда как пресс-ножницы управляются с помощью педали или пульта, минимизируя контакт оператора с опасной зоной.
В итоге можно сказать, что пресс-ножницы - это высокоэффективный инструмент для прямолинейной резки металлопроката с четкими ограничениями по твердости и геометрии. Они незаменимы в заготовительных цехах, на металлобазах и в линиях по переработке лома. Однако важно помнить: нарезка фасонных профилей, криволинейных деталей или работа с толщинами за пределами паспортных значений не просто снижают ресурс оборудования - они делают его эксплуатацию опасной. Поэтому выбор всегда должен сопровождаться анализом номенклатуры материалов: если 80% ваших заказов укладываются в параметры станка - это идеальное решение. Если же вы часто работаете с высокопрочными сталями или сложными сечениями - стоит присмотреться к лазерной или гидроабразивной резке. Пресс-ножницы - это станок для больших объемов, где скорость и простота важнее гибкости. И при правильном использовании он окупается за 6-12 месяцев даже при двухсменной работе.


