

Проволока - это один из самых универсальных видов металлопроката. Она используется в строительстве, производстве сеток, пружин, электродов, канатов и множества других изделий. Однако в своем исходном состоянии, особенно если она поставляется в бухтах, проволока далека от идеальной геометрии. Ее естественная кривизна, образовавшаяся при смотке и хранении, становится серьезной проблемой для автоматического оборудования и высокоточных операций. Именно здесь на помощь приходит рихтовка и протяжка - два взаимосвязанных процесса, которые превращают непослушный металл в ровный, упругий и готовый к дальнейшей переработке стержень. Понимание сути этих операций помогает не только выбрать правильную технологию, но и оценить экономическую выгоду от передачи такой подготовки профессионалам.
Когда проволока теряет свою прямолинейность
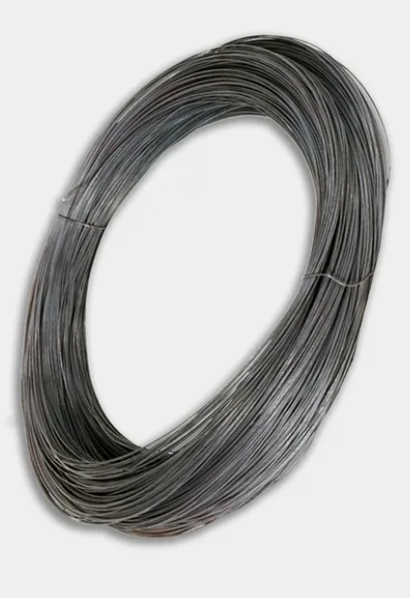
Проволока может иметь несколько типов дефектов геометрии, и каждый из них требует отдельного подхода при рихтовке. Наиболее распространенный случай - остаточная свилеватость. Она возникает, когда проволоку сматывают в бухту с недостаточным натяжением или при неоптимальном режиме охлаждения. После размотки такая проволока сохраняет форму спирали, что делает ее непригодной для подачи в сварочные автоматы или станки для изготовления гвоздей. Второй тип дефекта - местные перегибы, так называемые "волны", которые появляются из-за ударов или неправильного хранения. Третий - скручивание по оси, когда проволока имеет винтообразную деформацию. Особенно критична такая проблема для высокоуглеродистой и легированной проволоки, которая используется в ответственных узлах. Визуально дефекты могут быть незаметны, но уже на первом этапе механической обработки они приводят к заклиниванию, биению инструмента или неравномерному износу оборудования. Поэтому рихтовка должна быть обязательным этапом подготовки, а не опцией по желанию.
Процесс протяжки: не просто выпрямление
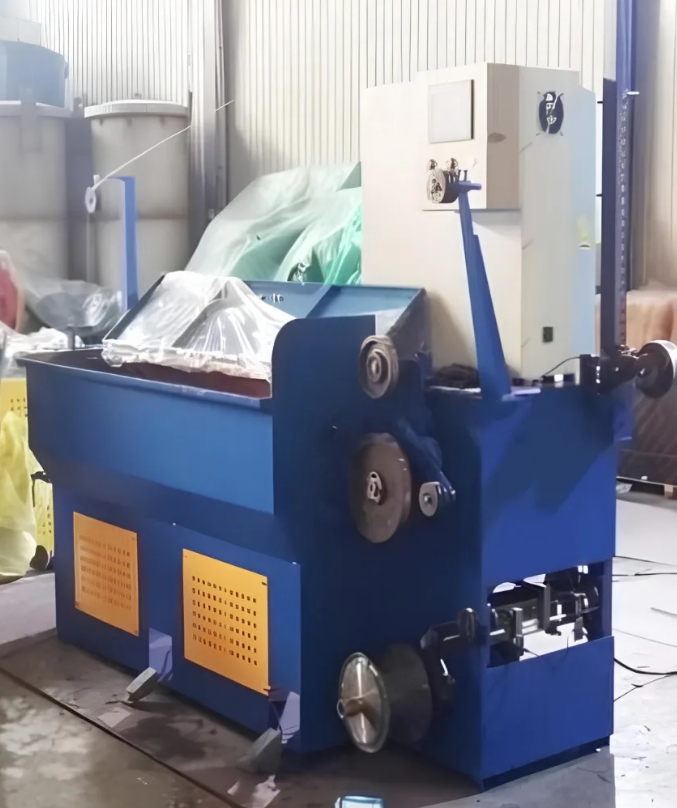
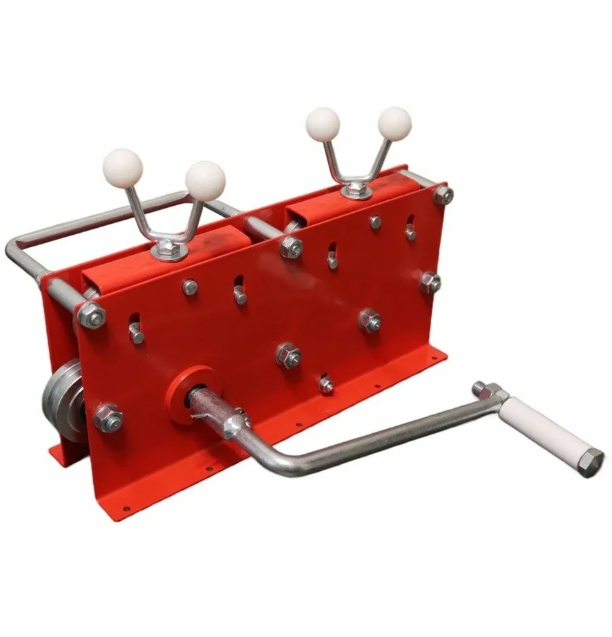
Протяжка проволоки - это комплексное воздействие, которое включает в себя не только механическое выравнивание, но и изменение физико-механических свойств материала. В классическом варианте проволоку протягивают через фильеру - специальное отверстие, которое сжимает металл, уменьшая его диаметр и упрочняя поверхностный слой. Это называется волочением. Но в контексте подготовки к работе чаще говорят о калибровочной протяжке, где цель - не уменьшить сечение, а снять внутренние напряжения и придать проволоке идеальную прямолинейность. Современные установки для протяжки используют систему роликов или вращающихся головок, которые выравнивают проволоку по всей длине, одновременно создавая натяжение, стабилизирующее структуру металла. Важно отметить, что протяжка повышает предел текучести и твердость проволоки за счет наклепа, что в некоторых случаях даже улучшает ее эксплуатационные характеристики. Однако этот эффект нужно учитывать: если проволока предназначена для глубокой вытяжки или гибки под острым углом, чрезмерный наклеп может привести к растрескиванию.
Области применения: где ровная проволока незаменима
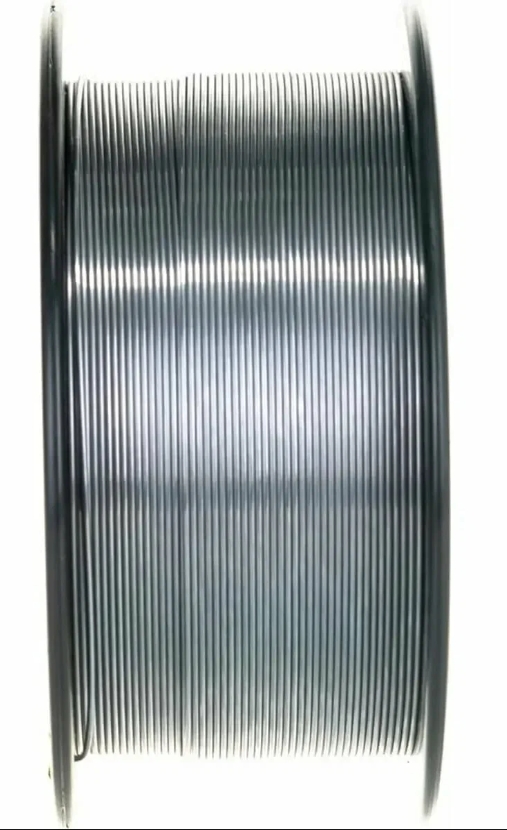
Потребность в рихтованной и протянутой проволоке охватывает десятки отраслей. В машиностроении это производство пружин и рессор, где каждый виток должен иметь строго заданный шаг и диаметр. Без идеально ровной заготовки автоматические навивочные станки просто не справляются с задачей. В строительной индустрии рихтованная проволока используется для изготовления арматурных сеток и каркасов, где геометрия ячейки определяет прочность железобетонной конструкции. Для сварочных работ особенно важна подача электродной проволоки: любое отклонение от оси приводит к нестабильности дуги и образованию пор в шве. Производители канатов также предпочитают работать с предварительно выправленной проволокой, чтобы обеспечить равномерное свивание. И даже в ювелирной промышленности, при изготовлении цепочек и оплеток, ровность исходного материала напрямую влияет на внешний вид изделия. Таким образом, качественная рихтовка - это не просто удобство, а условие получения сертифицированной продукции.
Экономика подготовки: аутсорсинг или собственный станок
Вопрос выбора - покупать собственное рихтовальное оборудование или заказывать услугу на стороне - часто становится камнем преткновения для производственников. С одной стороны, наличие станка дает независимость и гибкость. С другой - это инвестиции в покупку, монтаж, обслуживание и обучение персонала. Для небольших цехов с эпизодической потребностью в ровной проволоке такой шаг может быть экономически неоправдан. При заказе услуги у специализированного поставщика вы платите только за фактический объем обработанного материала. Кроме того, профессиональные сервисные центры имеют оборудование для разных диаметров и марок стали, что невозможно в условиях одного производства. Они также обеспечивают контроль качества на каждом этапе и могут предоставить сертификат на обработанную продукцию. Особенно выгоден аутсорсинг при разовых или сезонных заказах, а также при работе с дорогими легированными марками, где ошибка в настройке рихтовки может привести к порче целой бухты. Взвешенный подход к этому вопросу позволяет сосредоточиться на основном профиле деятельности, оставив подготовку материала профессионалам.
Пружинное производство
Требуется стабильная геометрия для навивки
высокая потребность
Сварочные материалы
Плавность подачи и стабильность дуги
критическая потребность
Сетки и каркасы
Обеспечение проектных размеров ячеек
стандартная потребность
Рихтовка и протяжка проволоки - это не просто технические операции, а инвестиция в стабильность и качество вашего производства. Они позволяют превратить капризный рулонный материал в предсказуемый полуфабрикат с заданными характеристиками. Понимание того, когда проволока нуждается в выправлении, как именно выполняется этот процесс и для каких работ критична идеальная геометрия, помогает принимать обоснованные решения при планировании закупок. А оценка экономической целесообразности аутсорсинга этой услуги дает возможность оптимизировать бюджет и производственные мощности. В конечном счете, правильно подготовленная проволока - это залог того, что ваше оборудование будет работать без сбоев, а готовая продукция будет соответствовать самым высоким стандартам точности и надежности.


