

Ровный металл - это не просто эстетическое требование, а фундаментальное условие для качественной сборки конструкций. Однако на практике идеальная геометрия встречается реже, чем хотелось бы. Транспортировка, термическая обработка, резка и даже сам процесс прокатки оставляют свой след на заготовках. Именно здесь на сцену выходит рихтовка - технологическая операция, которую часто недооценивают, но которая способна спасти целую партию металлопроката. Речь идет о возвращении деформированному материалу его исходной плоскости или оси, что позволяет использовать его в ответственном производстве без потери прочности и точности. Давайте разберемся, что скрывается за этим понятием и почему она критически важна для многих строительных проектов.
Природа деформации: откуда берется кривизна
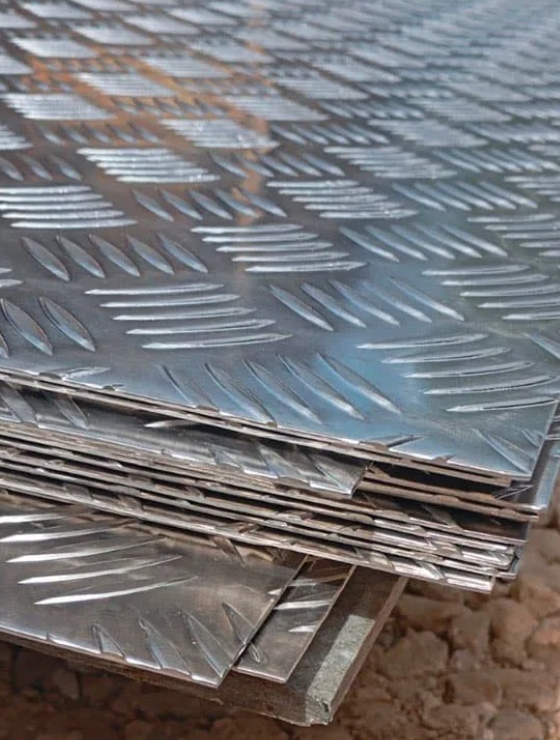
Деформация металлопроката - явление многогранное. Она может возникнуть еще на этапе прокатки, если температурный режим или режим обжатия не соблюдались с достаточной точностью. Это так называемая остаточная кривизна, заложенная в структуру материала. Вторая группа причин - термическое воздействие. Сварка, резка плазмой или лазером создают локальный перегрев, который после остывания стягивает металл в разных направлениях, образуя "волну" или "винт". Третий фактор - механическое воздействие: падения при погрузке, наезд техники, неаккуратное стропление. И наконец, особенности хранения: если длинномерный прокат лежит на неровном основании, со временем он приобретает прогиб под собственным весом. Особенно чувствительны к такому воздействию тонкостенные трубы и листы малой толщины. Важно понимать, что деформация не всегда заметна невооруженным глазом, но даже отклонение в несколько миллиметров на метр длины может сделать деталь непригодной для точной сборки. Рихтовка позволяет устранить эти отклонения без изменения структуры и химического состава материала.
Технология рихтовки: от ручного труда до машинной правки
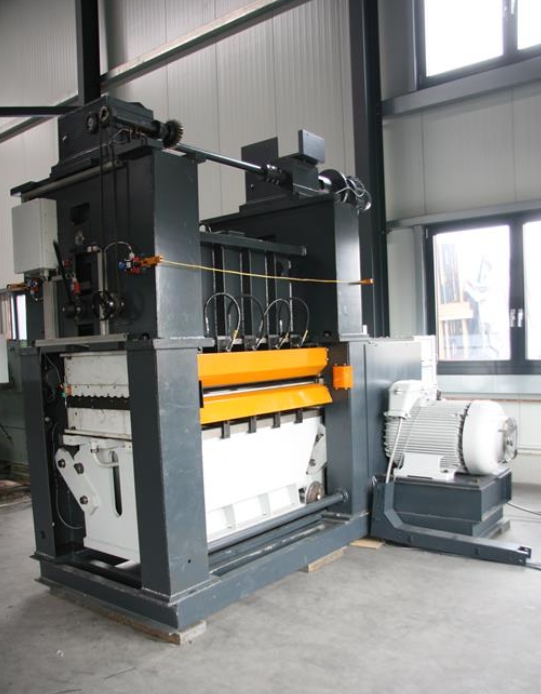
Процесс рихтовки можно разделить на несколько групп в зависимости от объема и сложности. Ручная рихтовка - это, как правило, работа молотком и оправкой. Она эффективна для точечных исправлений мелких деталей или устранения местных вмятин, но не подходит для длинномерного проката. Машинная рихтовка выполняется на специализированных станах - правильных машинах. Для листового металла используют многовалковые листоправильные машины, где лист проходит через систему валков, расположенных в шахматном порядке, постепенно выпрямляя плоскость. Для прутков, труб и арматуры применяют ротационные или роликовые правильные машины, где материал вращается и одновременно выправляется. Интересен метод гидравлической правки, используемый для мощных швеллеров, двутавров и уголков: заготовку фиксируют и принудительно изгибают в противоположном направлении, снимая внутренние напряжения. Важный нюанс: рихтовка - это не одноразовое действие. Для достижения стабильного результата заготовку могут пропускать через стан несколько раз, последовательно уменьшая зазор между валками, чтобы исключить пружинение и добиться предельно точной геометрии.
Какой прокат подлежит восстановлению
Далеко не любой дефект можно исправить, и здесь важно разделять технологическую возможность и экономическую целесообразность. Рихтовка имеет смысл для листового металла толщиной до 30 мм, для круглых и профильных труб, для арматуры и катанки, а также для фасонного проката - уголков, швеллеров, двутавров. Но есть ограничения. Материалы с высокой твердостью (например, некоторые сорта рессорно-пружинной стали) плохо поддаются правке без риска образования трещин. Также не рекомендуется рихтовать прокат с явными признаками усталости металла или коррозионными поражениями, так как восстановление геометрии может привести к раскрытию микротрещин. Еще один важный момент - состояние кромок. Если лист имеет волнистость только по краям, а середина ровная, такую деформацию часто устраняют с помощью растяжки на специализированных станках. В каждом конкретном случае технолог оценивает степень кривизны, марку стали и назначение заготовки, после чего принимает решение о возможности и методе правки. Иногда выгоднее заменить дефектную единицу, чем тратить время на сложную восстановительную операцию.
Строительные задачи, где ровная заготовка решает все
В современном строительстве требование к плоскостности заготовок становится все жестче. Монтаж металлоконструкций - это пазл, где каждая деталь должна встать на свое место без подгонки. Если двутавр имеет скрутку или прогиб, соединить его с соседней балкой без зазоров и дополнительных напряжений невозможно. В производстве сэндвич-панелей и профнастила ровность исходного листа - залог равномерного покрытия и герметичности замков. Даже небольшое искажение профиля приводит к браку на линии прокатки. Для кораблестроения и мостостроения рихтовка - обязательный этап подготовки металла перед сваркой, так как любое неплотное прилегание увеличивает риск образования горячих трещин. В изготовлении емкостного оборудования (резервуаров, цистерн) ровные листы гарантируют правильную развертку обечаек и минимизируют сварочные деформации. И даже в интерьере, при создании вентиляционных коробов или декоративных элементов, ровный металл обеспечивает эстетичный вид и простоту монтажа. Таким образом, рихтовка - это не просто исправление брака, а профилактика будущих проблем на всех этапах возведения объекта.
Листовой металл
Волнистость, коробование, серповидность. Правка на листоправильных валках.
Трубы и профили
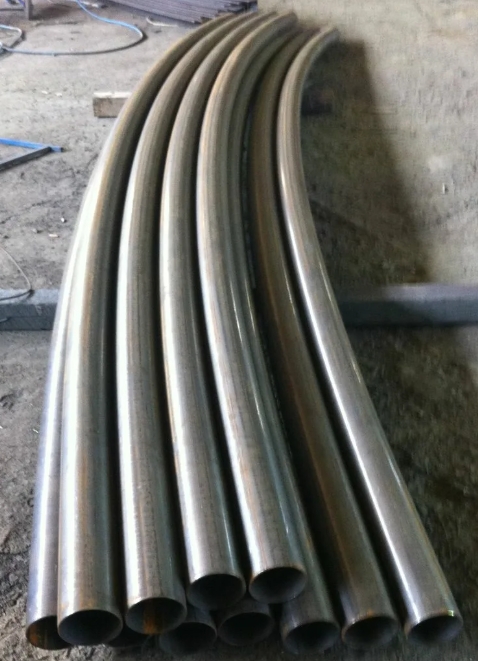
Овальность, изгиб по длине, скручивание. Рихтовка на ротационных машинах.
Сортовой прокат
Искривление по оси, винтовая деформация. Правка на роликовых станах.
Выполняется при комнатной температуре. Подходит для большинства видов проката и не меняет структуру металла. Основной метод для тонколистовой стали и цветных металлов.
Применяется для толстых и массивных заготовок, когда холодное воздействие неэффективно. Металл нагревают до пластичного состояния, затем правят с последующим медленным охлаждением.
Комбинированный подход, где локальный нагрев используется для снятия внутренних напряжений и облегчения правки. Часто применяется для крупногабаритных сварных конструкций.
Рихтовка металлопроката - это не роскошь, а необходимость для тех, кто ценит точность и надежность. Она позволяет превратить проблемный материал в полноценную заготовку, готовую к самой сложной обработке. Понимание причин деформации, знание методов правки и осознание того, какой металл имеет смысл выпрямлять, помогает принимать взвешенные решения на этапе закупки и подготовки производства. В ситуациях, где ровная заготовка является критическим условием - от сборки несущих конструкций до производства прецизионного оборудования - услуга рихтовки становится не просто сопутствующей, а основной операцией, определяющей успех всего проекта. В конечном итоге, вложение в выпрямление металла окупается за счет снижения затрат на последующую механическую обработку, повышения производительности и гарантии того, что конструкция прослужит весь заявленный срок без деформаций и разрушений.


