

Отходы металла на производстве - это не просто экологическая проблема, это прямая утечка прибыли. При средней цене конструкционной стали даже 5% неиспользуемого металла могут превратиться в значительные суммы при годовом обороте в сотни тонн. Однако многие предприятия привыкли считать неизбежными потери на обрезь, стружку и некондицию, не осознавая, что современные технологии и правильная организация процессов способны снизить этот показатель до 2-3%. Вопрос не в том, можно ли экономить, а в том - как именно это сделать без ущерба для качества конечной продукции. Сегодня мы разберем ключевые стратегии сокращения отходов, которые уже доказали свою эффективность на машиностроительных заводах, в строительных компаниях и производстве металлоконструкций. Эти методы не требуют фантастических инвестиций - большинство из них основано на грамотном планировании и пересмотре подходов к раскрою и закупке материалов.
Правильный раскрой заготовок
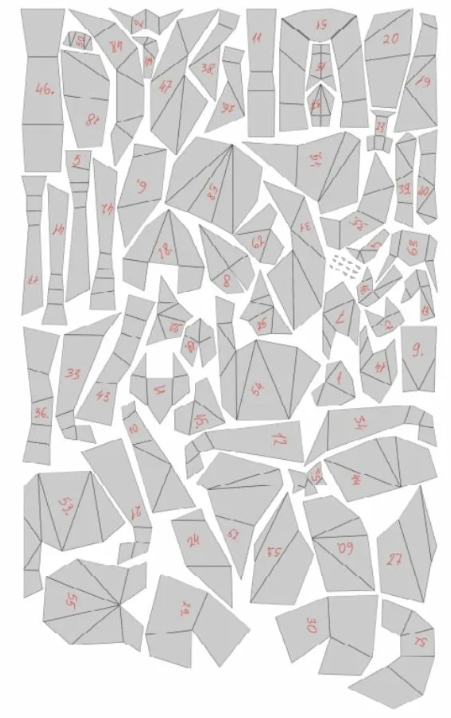
Раскрой - это искусство упаковки деталей на листе или прутке так, чтобы осталось как можно меньше неиспользуемого пространства. Кажущаяся простота этой задачи обманчива: при хаотичном размещении заготовок коэффициент использования материала редко превышает 65%. Применение специализированного программного обеспечения, такого как Nesting-системы, позволяет повысить этот показатель до 85-92%. Современные алгоритмы учитывают не только геометрию деталей, но и направление волокон проката, что критично для деталей, работающих на изгиб или кручение. При этом важно помнить: плотная упаковка - это компромисс между экономией металла и сложностью последующей резки. Слишком близкое расположение контуров может привести к термическим деформациям при лазерной или плазменной резке.
Практическое правило для цехов: перед началом каждой партии заказа делать пробный раскрой на компьютере с учетом реальных габаритов листов (а не номинальных). Дело в том, что реальный размер листа может отличаться от заявленного на 5-10 мм в обе стороны, и если не скорректировать программу, эти миллиметры превратятся в потерю 1-2% металла. Кроме того, для длинномерных профилей (трубы, уголки, швеллеры) оптимальной стратегией является заказ материала "с запасом на резы", где запас рассчитывается исходя из ширины режущего инструмента и минимальной технологической стружки. Например, для отрезной дисковой пилы запас на один пропил составляет 3-5 мм, что при 100 резах дает уже 0,3-0,5 метра экономии на каждой заготовке.
Использование резки в размер
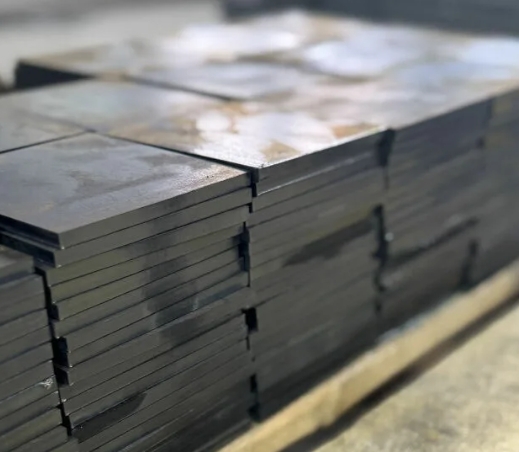
Один из самых недооцененных способов сократить отходы - это заказ проката уже порезанного в размер. Многие предприятия привыкли брать стандартные листы 1,5х3 метра или 2х6 метров, а затем обрезать их "по месту", оставляя горы обрезков. Но если заранее знать размеры будущих заготовок, можно заказать листы с параметрами, кратными этим размерам. Например, для деталей 400х500 мм и листа 1,5х3 м идеальным будет раскрой 3 детали по длине (500х3=1500 мм) и 3 детали по ширине (400х3=1200 мм с небольшим запасом). Это дает 9 деталей с листа без отходов. Если же взять стандартный лист 2х6 м, то на нем поместится 24 таких детали - и опять без обрезков.
Однако еще эффективнее - аутсорсинг предварительной резки у поставщика. Современные сервисные центры имеют высокоточное оборудование и могут порезать лист на полосы или мерные заготовки с допуском ±1 мм. Это выгодно по двум причинам: во-первых, вы освобождаете свое оборудование от черновых операций, во-вторых, поставщик может использовать оптимальную схему раскроя сразу на складе, минимизируя свои и ваши потери. Важно учитывать, что сервисный центр режет партию из десятков заказов, и то, что для вас является отходом (полоса шириной 100 мм), для другого клиента может быть готовой заготовкой. Такая коллаборация позволяет достигать коэффициента использования материала 98% на уровне всей цепочки поставок. Цена услуги порезки обычно составляет 5-15% от стоимости материала, но она полностью окупается за счет сокращения закупок на 10-20%.
Повторное использование остатков
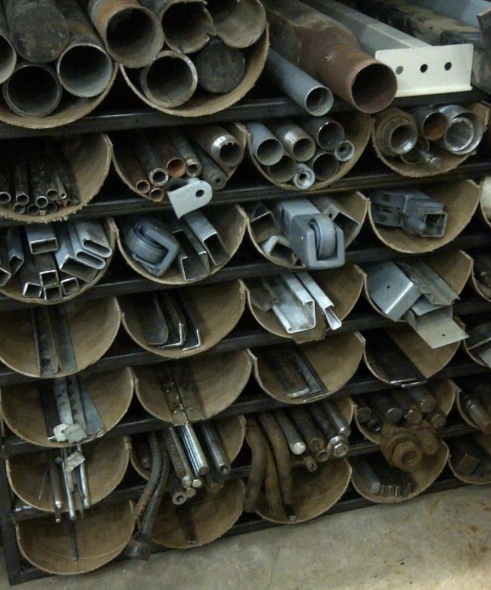
Остатки производства - это не мусор, это ценный ресурс, который при правильной организации может приносить прибыль. Ключевой момент - их сортировка и каталогизация. На большинстве предприятий обрезки сваливают в общий бак, и затем никто не знает, что там лежит. Альтернатива: организовать склад остатков с разделением по маркам стали, толщинам и профилям. Каждый отрезок длиннее 200 мм должен быть измерен и занесен в базу данных с указанием точных размеров. Когда приходит новый заказ, система автоматически проверяет, можно ли использовать имеющиеся остатки для изготовления мелких деталей - прокладок, косынок, распорок или временных креплений.
Особый случай - немерные остатки труб и профилей. Их часто используют для изготовления нестандартных кронштейнов, опор и вспомогательных конструкций. Например, из куска трубы длиной 600 мм можно сделать ножку для стеллажа, а из уголка 150 мм - угловой упор. Экономия здесь двойная: вы не тратите деньги на новый материал и утилизируете то, что иначе было бы списано в металлолом с потерей до 70% стоимости. По статистике, предприятия с внедренной системой учета остатков снижают закупки мелкого проката на 30-40%. Для повышения эффективности можно использовать мобильное приложение для маркировки остатков штрих-кодами - это значительно упрощает инвентаризацию и ускоряет поиск нужного обрезка.
Почему точная обработка экономит деньги
Качество обработки напрямую влияет на количество отходов. Когда деталь вырезана с перегаром, с рваной кромкой или с отклонением от размера на 3-5 мм, она либо идет в брак, либо требует дополнительной механической обработки, которая также создает стружку. Таким образом, неточность порождает двойной расход: сначала мы отрезаем лишний материал, потом - срезаем его для достижения нужного размера. Современное оборудование с ЧПУ позволяет вести обработку с точностью до 0,1 мм, что практически исключает припуски на доработку. Но даже без ЧПУ можно добиться высокого качества, используя правильно заточенный инструмент и жесткие технологические режимы.
Отдельный аспект - выбор метода резки под конкретный материал. Для листового проката оптимальна лазерная резка с минимальной шириной реза (0,15-0,3 мм). Для толстых листов (от 20 мм) предпочтительнее гидроабразивная резка, которая не дает термических деформаций и сохраняет структуру металла. Гибридные схемы, когда заготовку сначала рубят на полосы пресс-ножницами (это быстро и дешево), а потом нарезают на мерные детали лазером, дают баланс между стоимостью и точностью. Также важно контролировать состояние режущего инструмента - тупой инструмент увеличивает усилия резания, что ведет к заусенцам и требует дополнительной зачистки, превращая 5% отходов в 8-10%. Поэтому инвестиции в качественные расходные материалы окупаются не снижением затрат на их замену, а сокращением потерь металла на каждом этапе обработки.
Снижение отходов металла - это комплексная задача, требующая внимания к каждому этапу производственного цикла, от закупки до финальной обработки. Но результат оправдывает усилия: предприятия, внедрившие системный подход к раскрою, учету остатков и контролю точности, снижают потребление проката на 15-25% без изменения объема выпуска. Это не только экономия денег, но и снижение экологической нагрузки. Металл - ресурс, который добывается сложным и энергозатратным путем, и каждые 100 кг сэкономленной стали - это сбереженные тонны руды, угля и выбросов CO2. Поэтому борьба за каждый миллиметр проката - это одновременно финансовая стратегия и вклад в устойчивое развитие предприятия. Начните с малого: организуйте учет обрезков на следующей неделе, закажите раскройную программу для сложных заказов и проверьте точность вашего режущего инструмента. Первые результаты почувствуете уже через месяц - в отчете о расходе материала появятся приятные цифры, а ваша прибыль начнет расти буквально на ровном месте.


